Czym różnią się rury nierdzewne spawane od bezszwowych?
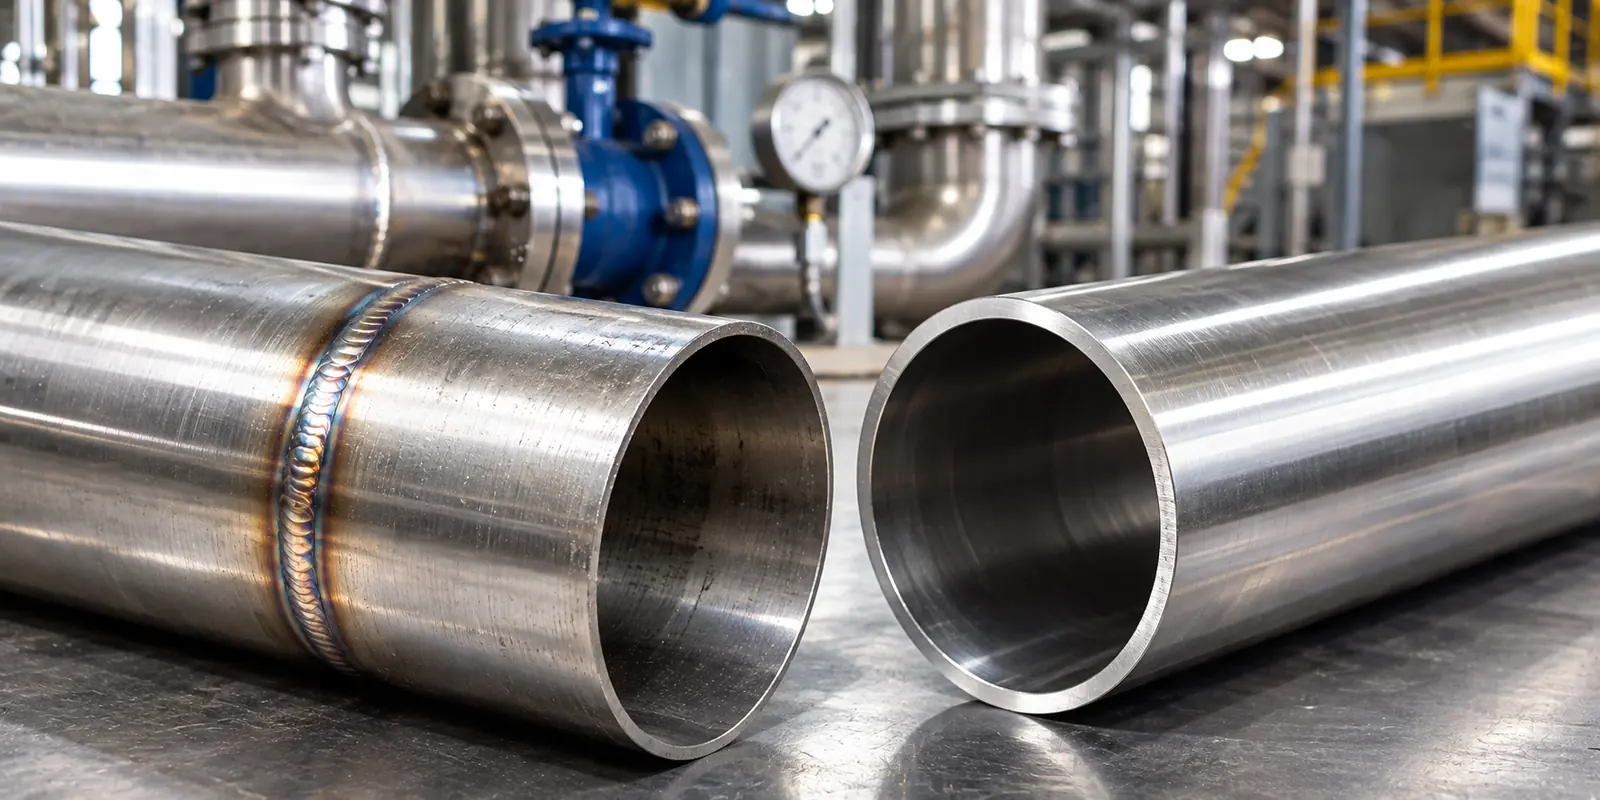
Rura spawana powstaje z taśmy lub blachy, którą formuje się w okrągły profil i łączy wzdłużną spoiną. Rura bezszwowa powstaje z pełnego wlewka, w którym wykonuje się otwór, więc na całym obwodzie ma jednolitą strukturę materiału.
Jak produkuje się rury spawane?
- Taśmę walcowaną na zimno lub na gorąco tnie się na szerokość odpowiadającą obwodowi rury.
- Taśma przechodzi przez zestaw rolek, które formują ją w rurę.
- Krawędzie łączy się spoiną wzdłużną, najczęściej łukowo (TIG, plazma) lub laserowo, zwykle bez dodatku spoiwa. Rury o dużych średnicach i grubych ściankach spawa się z blachy, także metodami łączonymi.
- Spoinę obrabia się: zeszlifowuje lico, dogniata ją walcowaniem i wygładza grań od wewnątrz.
- Rura przechodzi wyżarzanie przesycające w temperaturze powyżej 1000 °C i trawienie albo wyżarzanie jasne w atmosferze ochronnej.
- Spoinę każdej rury bada się nieniszcząco na całej długości, a rurę poddaje próbie szczelności.
Wyżarzanie i obróbka spoiny sprawiają, że jej struktura zbliża się do materiału rodzimego. Rura dostarczona w stanie surowym, bez obróbki cieplnej, ma spoinę o innej strukturze niż reszta ścianki.
Jak produkuje się rury bezszwowe?
- Wlewek (kęs okrągły) nagrzewa się i przebija na walcarce skośnej albo przeciska na prasie przez matrycę z trzpieniem.
- Tuleję walcuje się na gorąco do wymiaru. Tak powstaje rura wykańczana na gorąco.
- Mniejsze średnice i dokładniejsze wymiary uzyskuje się przez walcowanie na zimno (pielgrzymowanie) lub ciągnienie na zimno, z wyżarzaniem między przepustami. To rura wykańczana na zimno.
Proces ma więcej etapów i większe straty materiału, dlatego rury bez szwu są droższe i mają węższy wybór wymiarów.
Co oznaczają skróty stanu dostawy w ofertach?
| Oznaczenie | Rodzaj rury | Co oznacza |
|---|---|---|
| W0 | spawana | stan po spawaniu, bez określonej obróbki wykańczającej |
| W1A, W2A | spawana | z taśmy walcowanej na gorąco (1) lub na zimno (2), obrobiona cieplnie i trawiona |
| W1R, W2R | spawana | jak wyżej, ale wyżarzona jasno |
| WCA, WCR | spawana | odkształcona na zimno o co najmniej 20%, obrobiona cieplnie, ze zrekrystalizowaną spoiną |
| HFD | bez szwu | wykańczana na gorąco, obrobiona cieplnie, oczyszczona ze zgorzeliny |
| CFD | bez szwu | wykańczana na zimno, obrobiona cieplnie, oczyszczona ze zgorzeliny |
| CFA | bez szwu | wykańczana na zimno, wyżarzona jasno |
Oznaczenia pochodzą z norm PN-EN 10217-7 (rury spawane) i PN-EN 10216-5 (rury bez szwu). Jeśli w zamówieniu nie wskażesz stanu dostawy, wybiera go producent.
Jakie normy opisują rury nierdzewne spawane i bezszwowe?
Norma wyrobu określa, jakie badania przeszła rura, jakie ma tolerancje i do czego się nadaje. W zamówieniu podaje się więc gatunek, wymiar, normę, stan dostawy i kategorię badań.
| Norma | Rodzaj rury | Przeznaczenie |
|---|---|---|
| PN-EN 10217-7 | spawana | rury ciśnieniowe ze stali nierdzewnych |
| PN-EN 10216-5 | bez szwu | rury ciśnieniowe ze stali nierdzewnych |
| PN-EN 10357 | spawana wzdłużnie | przemysł spożywczy i chemiczny, zastąpiła DIN 11850 |
| PN-EN 10296-2 / PN-EN 10297-2 | spawana / bez szwu | zastosowania mechaniczne i konstrukcyjne, nie do instalacji ciśnieniowych |
| ASTM A312 | spawana i bez szwu | rury (pipe) w wymiarach NPS i szeregach grubości schedule |
| ASTM A269 | spawana i bez szwu | rurki (tubing) ogólnego przeznaczenia |
| ASTM A249 / ASTM A213 | spawana / bez szwu | rurki kotłowe, przegrzewaczy i wymienników ciepła |
| ASTM A358 | spawana z blachy | duże średnice, praca w podwyższonej temperaturze |
Rura według normy konstrukcyjnej może wyglądać identycznie jak ciśnieniowa, ale nie przechodzi tych samych badań. Zamontowanie jej w instalacji pod ciśnieniem to błąd, który ujawnia się przy odbiorze albo awarii.
Kategorie badań TC1 i TC2
Obie europejskie normy ciśnieniowe przewidują dwie kategorie badań. TC2 wybiera się do instalacji o wyższych wymaganiach, np. w wyższych kategoriach dyrektywy ciśnieniowej PED.
- Rury spawane wg EN 10217-7 – spoina każdej rury jest badana nieniszcząco na całej długości w obu kategoriach. TC2 wymaga dodatkowo dwóch prób rozciągania na partię zamiast jednej, prób technologicznych na każdej rurze i ostrzejszego poziomu akceptacji w badaniu ultradźwiękowym.
- Rury bez szwu wg EN 10216-5 – w TC1 każda rura przechodzi próbę szczelności i kontrolę wymiarów. TC2 dodaje m.in. badanie nieniszczące każdej rury o średnicy powyżej 101,6 mm lub ściance powyżej 5,6 mm.
Próba hydrostatyczna w tych normach jest próbą szczelności, a nie wytrzymałości. Nie zastępuje obliczeń ani próby ciśnieniowej całej instalacji.
Tolerancje wymiarów
Rura bez szwu nie zawsze ma dokładniejsze wymiary. Tolerancje opisuje się klasami z normy EN ISO 1127.
| Rura | Średnica zewnętrzna | Grubość ścianki |
|---|---|---|
| Spawana wg EN 10217-7, do 168,3 mm | D3: ±0,75% | T3: ±10% |
| Bez szwu wykańczana na zimno, do 219,1 mm | D3: ±0,75% | T3: ±10% |
| Bez szwu wykańczana na gorąco, 30–219,1 mm | D2: ±1,0% | T1–T2: ±15% lub ±12,5% |
Rura spawana z taśmy walcowanej na zimno ma więc ściankę co najmniej tak równą jak rura bez szwu wykańczana na zimno i wyraźnie równiejszą niż rura wykańczana na gorąco. Ma to znaczenie przy spawaniu orbitalnym, gdzie nierówna ścianka utrudnia uzyskanie pełnego przetopu.
Świadectwo odbioru
Do rur instalacyjnych zamawia się świadectwo odbioru 3.1 według EN 10204 z numerem wytopu, składem chemicznym, własnościami mechanicznymi i wynikami badań. Dla głównych części ciśnieniowych urządzeń w kategoriach II–IV dyrektywa PED wymaga dokumentu potwierdzającego kontrolę konkretnego wyrobu. Jeśli specyfikacja inwestora lub jednostka notyfikowana tego wymaga, zamawia się świadectwo 3.2, potwierdzane przez niezależnego inspektora.
Czy rury spawane wytrzymują takie samo ciśnienie jak bezszwowe?
Materiał rury spawanej po wyżarzeniu ma własności wytrzymałościowe zbliżone do rury bez szwu z tego samego gatunku. Różnica pojawia się w obliczeniach: projektant mnoży dopuszczalne naprężenie przez współczynnik złącza spawanego, który zależy od zakresu badań spoiny. Dla rury bez szwu współczynnik ten wynosi 1, bo spoiny wzdłużnej nie ma.
Dyrektywa ciśnieniowa PED podaje górne granice współczynnika dla złączy spawanych:
- 1,0 – gdy badania niszczące i nieniszczące potwierdzają, że w całej serii złączy nie ma istotnych wad,
- 0,85 – gdy złącza bada się nieniszcząco wyrywkowo,
- 0,7 – gdy poza oględzinami nie wykonuje się badań nieniszczących.
Amerykańska norma ASME B31.3 przyjmuje 1,00 dla rur bez szwu, 0,85 dla rur zgrzewanych elektrycznie oporowo i od 0,80 do 1,00 dla rur spawanych łukowo, zależnie od tego, czy spoina jest jedno- czy dwustronna i w jakim zakresie prześwietlona radiograficznie. Rury według EN 10217-7, w których spoina każdej rury przechodzi badanie nieniszczące na całej długości, pozwalają w wielu przypadkach przyjąć wysoki współczynnik. Ostateczną wartość ustala projektant zgodnie z normą obliczeniową i wymaganiami jednostki notyfikowanej.
Przykład: jaka grubość ścianki przy 40 barach?
Uproszczony wzór na grubość ścianki prostej rury według EN 13480-3 to e = p · Do / (2 · f · z + p), gdzie p to ciśnienie obliczeniowe, Do średnica zewnętrzna, f naprężenie dopuszczalne, a z współczynnik złącza.
Przyjmijmy rurę DN 50 o średnicy zewnętrznej 60,3 mm, ciśnienie 4,0 MPa (40 bar) i przykładowe naprężenie dopuszczalne 140 MPa. Rzeczywistą wartość f trzeba wyznaczyć dla konkretnego gatunku i temperatury.
| Współczynnik z | Minimalna grubość ścianki bez naddatków |
|---|---|
| 1,0 (rura bez szwu) | ok. 0,85 mm |
| 0,85 | ok. 1,00 mm |
| 0,7 | ok. 1,21 mm |
Do wyniku dodaje się naddatek na ujemną tolerancję ścianki i ewentualny naddatek korozyjny. Mimo to typowe ścianki dla tej średnicy, czyli 2,0 mm albo 2,77 mm w szeregu Sch 10S, mają duży zapas. Przy ciśnieniach do kilkudziesięciu barów i średnicach do ok. DN 100 grubość ścianki dobiera się więc częściej ze względu na spawalność, sztywność, drgania i korozję niż na sam warunek ciśnienia. W takich instalacjach szew wzdłużny rzadko jest czynnikiem decydującym.
Kiedy spoina zaczyna mieć znaczenie?
- Wysokie ciśnienie – np. w hydraulice siłowej i układach wysokociśnieniowych, gdzie każdy procent wytrzymałości przekłada się na grubość ścianki i masę.
- Podwyższona temperatura – dopuszczalne naprężenie spada wraz z temperaturą. Dla gatunku 1.4404 minimalna umowna granica plastyczności Rp0,2 według EN 10216-5 spada ze 165 MPa w 100 °C do 137 MPa w 200 °C i 108 MPa w 400 °C.
- Obciążenia zmienne – pulsacje ciśnienia, uderzenia hydrauliczne, drgania pomp i cykle cieplne. Strefa spoiny i strefa wpływu ciepła to miejsca, w których zmęczenie materiału ujawnia się najwcześniej.
- Specyfikacja inwestora lub dozoru, która wprost wymaga rur bez szwu dla danej klasy rurociągu.
W szeregu ASME rury nierdzewne mają oznaczenia grubości z literą S. Dla średnicy 60,3 mm Sch 5S to 1,65 mm, Sch 10S 2,77 mm, Sch 40S 3,91 mm, a Sch 80S 5,54 mm. Grubsze ścianki są łatwiej dostępne w wersji bez szwu.
Czy spoina obniża odporność rury nierdzewnej na korozję?
Prawidłowo wykonana i wyżarzona spoina w rurze austenitycznej ma odporność na korozję zbliżoną do materiału rodzimego. Problemy pojawiają się wtedy, gdy rura nie przeszła obróbki cieplnej, gatunek nie pasuje do medium albo spawanie montażowe wykonano bez osłony grani.
Najczęstsze przyczyny korozji w okolicy spoiny:
- Brak wyżarzenia – spoina w stanie po spawaniu ma strukturę odlewniczą z nierównomiernym rozkładem pierwiastków stopowych. W środowisku z chlorkami może stać się miejscem korozji wżerowej.
- Zbyt wysoka zawartość węgla – w strefie wpływu ciepła przy spawaniu montażowym mogą wydzielać się węgliki chromu, co prowadzi do korozji międzykrystalicznej. Dlatego do instalacji spawanych wybiera się gatunki niskowęglowe, np. 1.4307 (304L) i 1.4404 (316L) z zawartością węgla do 0,03%, albo stabilizowane tytanem, np. 1.4541 i 1.4571.
- Barwy nalotowe – tlenki powstające przy spawaniu bez formowania grani gazem obojętnym obniżają odporność powierzchni. Usuwa się je trawieniem i pasywacją.
- Wypukła lub szorstka grań wewnątrz – zatrzymuje osady i bakterie, utrudnia mycie i sprzyja korozji szczelinowej.
Rura bez szwu w instalacji także ma spoiny obwodowe co kilka metrów, przy kolanach, trójnikach i kołnierzach. O odporności całego rurociągu decyduje więc w dużej mierze jakość spawania montażowego, a nie tylko rodzaj rury.
Rury do przemysłu spożywczego i farmaceutycznego
W instalacjach higienicznych dominują rury spawane, bo mają równą ściankę, dokładne wymiary i gładkie wnętrze, co ułatwia spawanie orbitalne i mycie w systemie CIP. Norma EN 10357 dla rur spożywczych i chemicznych wymaga chropowatości powierzchni wewnętrznej Ra poniżej 0,8 µm, a w obszarze grani spoiny poniżej 1,6 µm. W farmacji specyfikacje inwestorów, często oparte na ASME BPE, wymagają zwykle niższej chropowatości i elektropolerowania wnętrza.
Gatunek ważniejszy niż szew
Wybór między 304L, 316L a stalą duplex ma zwykle większy wpływ na trwałość instalacji niż wybór między rurą spawaną a bez szwu.
| Gatunek | Typowe zastosowanie | Uwagi |
|---|---|---|
| 1.4307 (304L) | woda, sprężone powietrze, media obojętne | wrażliwa na wżery w obecności chlorków |
| 1.4404 (316L) | przemysł spożywczy, farmacja, chemia, woda z chlorkami | ok. 2–2,5% molibdenu zwiększa odporność na wżery |
| 1.4571 (316Ti) | instalacje pracujące w podwyższonej temperaturze | stabilizacja tytanem, gorsza do polerowania |
| 1.4462 (duplex) | woda morska, solanki, środowiska z ryzykiem korozji naprężeniowej | ponad dwukrotnie wyższa granica plastyczności niż 316L, stosowanie ograniczone do ok. 250 °C |
Dobór gatunku do konkretnego medium, stężenia i temperatury warto potwierdzić w tabelach odporności chemicznej producenta albo badaniem, zwłaszcza przy kwasach i chlorkach.
Kiedy wybrać rury bezszwowe, a kiedy spawane do instalacji przemysłowej?
| Instalacja | Typowy wybór | Dlaczego |
|---|---|---|
| Woda technologiczna, chłodząca, demineralizowana | spawane | niskie ciśnienie, duże średnice, niższa cena |
| Sprężone powietrze, gazy techniczne | spawane | umiarkowane ciśnienie, szeroki wybór wymiarów |
| Instalacje spożywcze, mleczarskie, CIP | spawane wg EN 10357 | gładkie wnętrze, równa ścianka, spawanie orbitalne |
| Farmacja, woda oczyszczona | spawane, polerowane lub elektropolerowane | wymagania higieniczne i chropowatość wnętrza |
| Chemia przy umiarkowanym ciśnieniu | spawane z wyżarzoną spoiną lub bez szwu | zależnie od medium i kategorii PED |
| Hydraulika siłowa, układy wysokociśnieniowe | bez szwu, wykańczane na zimno | wysokie ciśnienie, pulsacje, złączki zaciskowe |
| Przewody aparaturowe i impulsowe | zwykle bez szwu | małe średnice, wysokie ciśnienia, szczelność złączek na całym obwodzie |
| Kotły, przegrzewacze, wysoka temperatura | bez szwu | pełzanie i zmęczenie cieplne |
| Wymienniki ciepła | spawane (A249) lub bez szwu (A213) | zależnie od ciśnienia i specyfikacji |
| Duże średnice powyżej ok. DN 600 | spawane z blachy | rury bez szwu praktycznie niedostępne |
Pięć kroków do decyzji
- Zbierz parametry pracy: medium, ciśnienie i temperaturę obliczeniową, średnicę. Na ich podstawie ustal kategorię rurociągu według PED.
- Oceń obciążenia zmienne: pulsacje pomp, uderzenia hydrauliczne, drgania i częste cykle nagrzewania.
- Sprawdź wymagania higieniczne: chropowatość wnętrza, spawanie orbitalne, polerowanie.
- Przeczytaj specyfikację inwestora i wymagania dozoru. Część klas rurociągów ma wpisany rodzaj rury i normę.
- Policz grubość ścianki z właściwym współczynnikiem złącza i porównaj koszt rury spawanej z zapasem ścianki z kosztem rury bez szwu.
Jeśli parametry mieszczą się w zakresie rur spawanych, dopłata do rur bez szwu zwykle nie poprawia bezpieczeństwa, tylko podnosi koszt instalacji.
Ile kosztują rury nierdzewne spawane i bezszwowe?
Rury spawane są tańsze, bo powstają szybciej i z mniejszymi stratami materiału. Często podawana różnica to ok. 20–40% przy tym samym wymiarze i gatunku. Ceny stali nierdzewnej zmieniają się jednak co miesiąc wraz z dopłatą stopową zależną od notowań niklu, chromu i molibdenu, więc konkretne kwoty warto porównać w aktualnych ofertach.
Na koszt instalacji wpływają także:
- dostępność wymiarów – rury bez szwu wykańczane na gorąco produkuje się zwykle w średnicach ok. 30–610 mm, a wykańczane na zimno do ok. 219,1 mm; rury spawane wg EN 10217-7 występują do ok. 1219 mm, a jeszcze większe spawa się z blachy,
- terminy – typowe wymiary rur spawanych są w magazynach dystrybutorów od ręki, a nietypowe ścianki rur bez szwu często wymagają zamówienia produkcyjnego i oczekiwania od kilku https://askotech.com.pl tygodni do kilku miesięcy,
- grubość ścianki – cenę liczy się zwykle od kilograma, więc przewymiarowana ścianka podnosi koszt szybciej niż zmiana rodzaju rury.
Przykład dla stali 316L o średnicy 60,3 mm: rura ze ścianką 2,0 mm waży ok. 2,9 kg/m, w szeregu Sch 10S (2,77 mm) ok. 4,0 kg/m, a w Sch 40S (3,91 mm) ok. 5,5 kg/m. Zamiana 2,0 mm na Sch 40S niemal podwaja masę i koszt materiału. To zwykle więcej niż dopłata do rury bez szwu przy tej samej ściance.
Do porównania ofert dolicz kształtki, kołnierze i robociznę. Kolana i trójniki muszą pasować do szeregu wymiarowego rury i mieć tę samą lub zgodną normę, a koszt spawania montażowego rośnie z grubością ścianki.
Jak odebrać dostawę rur i jakich błędów unikać?
Przy odbiorze rur do instalacji przemysłowej sprawdź:
- Cechowanie na rurze – producent, norma, gatunek, wymiar, numer wytopu lub partii, kategoria badań. Dane muszą zgadzać się ze świadectwem.
- Świadectwo 3.1 lub 3.2 – skład chemiczny (przy 316L zawartość molibdenu), własności mechaniczne, wyniki badań nieniszczących i próby szczelności, stan dostawy.
- Identyfikację materiału – przy instalacjach krytycznych wyrywkową kontrolę ręcznym analizatorem XRF, która odróżni 304L od 316L.
- Stan rur – zaślepione końce, brak wgnieceń, rys i rdzy nalotowej, składowanie z dala od stali węglowej.
- Wymiary – średnicę, grubość ścianki i owalizację na kilku rurach z partii.
Najczęstsze błędy przy wyborze rur nierdzewnych
- Rura konstrukcyjna w instalacji ciśnieniowej – rury wg EN 10296-2 lub EN 10297-2 nie przechodzą badań wymaganych dla rur ciśnieniowych.
- Zasada „bez szwu zawsze lepsza” – prowadzi do przepłacania i dłuższych terminów tam, gdzie rura spawana w pełni wystarcza.
- Współczynnik złącza przyjęty bez podstawy – wartość 1,0 dla rury spawanej wymaga potwierdzonego zakresu badań spoiny.
- Pomylone szeregi wymiarowe – DN 65 to 76,1 mm w szeregu EN ISO 1127, 73,0 mm w szeregu ASME i 70 mm w szeregu DIN 11850. Rura i kształtki z różnych szeregów nie dadzą poprawnej spoiny.
- Gatunek 304 przy chlorkach albo gatunek bez obniżonej zawartości węgla w instalacji spawanej.
- Rury w stanie surowym po spawaniu do mediów agresywnych lub higienicznych.
- Spawanie montażowe bez formowania grani – zostawia barwy nalotowe i wżery wewnątrz rury.
- Brak kompletu świadectw – przedłuża odbiór dozorowy instalacji.
członek zarządu i doradca handlowy, Asko-Tech
Członek zarządu Asko-Tech Sp. z o.o. (od 2023 r.) i doradca handlowy w szczecińskim oddziale firmy — jednego z wiodących w Polsce dystrybutorów wyrobów hutniczych ze stali nierdzewnej i kwasoodpornej, działającego od 1991 roku.
- Strona www / portfolio
- Kontakt i oddziały – Asko-Tech
- Asko-Tech – YouTube
- ASKO-TECH sp. z o.o. – KRS 0000038870 (Rejestr.io)
- Asko-Tech – wersja angielska serwisu
- E-mail: krzysztof.trzaska@askotech.com.pl
- Telefon: +48 539 935 611


Przy instalacji ciśnieniowej najpierw sprawdziłbym normę wyrobu, a dopiero później sposób produkcji rury.
Rury spawane wydają mi się rozsądniejszym rozwiązaniem przy typowych instalacjach wody technologicznej. Skoro spełniają wymagania dotyczące ciśnienia i szczelności, nie widzę powodu, żeby automatycznie dopłacać do wersji bezszwowej.
Nie zgodziłbym się z wybieraniem rur spawanych wyłącznie dlatego, że ciśnienie robocze nie jest szczególnie wysokie. Trzeba jeszcze uwzględnić drgania, uderzenia hydrauliczne i częste zmiany temperatury. W takich warunkach obciążenia zmęczeniowe mogą mieć większe znaczenie niż samo ciśnienie. Bez dokładnych parametrów pracy trudno odpowiedzialnie wskazać, który rodzaj rury będzie odpowiedni.
Różnica między rurą konstrukcyjną a ciśnieniową łatwo umyka, jeśli zamówienie zawiera tylko wymiary.
W instalacjach spożywczych większą uwagę zwracałbym na gładkość wnętrza i możliwość skutecznego mycia niż na sam brak spoiny. Rury spawane według EN 10357 wyglądają tutaj sensownie, pod warunkiem że spełniają wymagania konkretnego procesu.
Ciekawa jest kwestia korozji przy spoinach. Nawet jeśli kupi się rurę bezszwową, podczas montażu i tak powstają połączenia spawane na kolanach czy trójnikach. Dlatego sama dopłata do droższego materiału nie rozwiązuje wszystkich problemów. Dużo zależy od jakości wykonania instalacji, ochrony grani podczas spawania oraz późniejszego oczyszczenia powierzchni. Te kwestie powinny być uwzględnione już w wymaganiach dla wykonawcy.
Przed zamówieniem sprawdziłbym również dostępność kształtek pasujących do wybranego szeregu wymiarowego rur.
Różnica cenowa między rurami spawanymi a bezszwowymi to dopiero początek kalkulacji. Jeśli grubsza ścianka oznacza większą masę i więcej pracy przy spawaniu, trzeba porównywać koszt całej instalacji, nie pojedynczego metra materiału.
Trochę dziwi mnie, jak często dyskusja sprowadza się do spoiny, a na drugim planie zostaje gatunek stali. Przy obecności chlorków różnica między 304L a 316L może być znacznie istotniejsza dla trwałości rurociągu. Nie oznacza to oczywiście, że droższy gatunek należy stosować wszędzie. Najpierw sprawdziłbym skład medium, jego temperaturę i stężenie, a dopiero później wybierał materiał oraz technologię wykonania rur.
Czy przy zamawianiu rur do instalacji objętej dozorem zawsze warto wybierać kategorię badań TC2? Zastanawia mnie, kiedy dodatkowe badania są rzeczywistym wymaganiem projektu, a kiedy tylko zwiększają koszt zakupu.
Nie ograniczałbym kontroli dostawy do sprawdzenia świadectwa 3.1. Ważne jest również to, czy numery wytopów można powiązać z konkretnymi rurami, zwłaszcza gdy materiał później trafia do cięcia na krótsze odcinki. Przy większej instalacji brak identyfikowalności może mocno utrudnić odbiór. Lepiej ustalić sposób oznaczania elementów jeszcze przed rozpoczęciem prefabrykacji.
Do mnie najbardziej przemawia dobieranie rur pod konkretne warunki pracy, bez założenia, że najdroższy wariant musi być najlepszy. Jednocześnie przy instalacjach wysokociśnieniowych nie szukałabym oszczędności kosztem wymaganych badań i dokumentacji.